Ein 250-MW-Kohlekraftwerk mit Nachverbrennungsabscheidung kann jedes Jahr 1,2 bis 1,6 Millionen Tonnen Rauchgas durch seinen Absorber schicken. Der Absorber selbst ist in der Regel nicht der limitierende Faktor. Die schwierigeren Probleme sind thermischer Natur: Abkühlung des Rauchgases von 140 °C auf etwa 45 °C, Versorgung des Reboilers mit 100 bis 150 Tonnen Niederdruckdampf pro Stunde und Aufrechterhaltung der Sauberkeit und Korrosionsbeständigkeit der Wärmetauscherflächen über einen Zeitraum von 20 Jahren.
Aus diesem Grund sollten Kohlenstoffabscheidungsanlagen als integrierte Wärmerückgewinnungssysteme spezifiziert werden und nicht als eigenständige Kolonne plus Lösungsmittelpaket. Die Ausrüstung, die für die Rauchgaskühlung, Kondensaterwärmung und Reboiler-Dampferzeugung zuständig ist, bestimmt, ob die Abscheidungsanlage ihr Energieeinbußenziel erreicht oder stillschweigend mehr Dampf verbraucht, als im Auslegungsfall versprochen. In diesem Artikel wird erklärt, wo diese thermischen Pflichten liegen, welche Komponenten sie tragen und was vor der Erteilung einer Bestellung überprüft werden muss.
Warum Kohlenstoffabscheidungseinheiten an erster Stelle thermische Systeme sind
Die meisten in Betrieb befindlichen Kohlenstoffabscheidungsanlagen verwenden wässrige Aminlösungsmittel. Der Regenerationsschritt ist die größte kontinuierliche Wärmebelastung. Abhängig von der Lösungsmittelformulierung, der CO2-Beladung und dem Stripperdruck verbraucht der Reboiler etwa 2,8 bis 3,6 GJ pro Tonne abgeschiedenem CO2. Für eine Abscheidungsanlage mit einer Kapazität von 1 Million Tonnen pro Jahr bedeutet das 100 bis 150 Tonnen gesättigten Dampf pro Stunde, normalerweise bei 0,3 bis 0,5 MPa. Wenn der Dampf aus einem bestehenden Turbinenkreislauf stammt, verringert sich die Nettoleistung; Wenn es von einem Hilfskessel stammt, erhöht es die Brennstoffkosten und die Emissionen.
Drei thermische Aufgaben dominieren die Anlagenbilanz:
- Rauchgaskühlung und Wasserentfernung vor dem Absorber, typischerweise von 120–160 °C auf 40–50 °C.
- Verdampferdampfversorgung mit stabilem Druck und stabiler Temperatur und geringem Verschleppungsrisiko.
- Wärmeaustausch mit magerem/reichem Lösungsmittel und Kühlung des CO2-Produkts, die den Lösungsmittelabbau und die Kompressionsenergie beeinflussen.
Für jede Aufgabe gibt es eine andere Ausrüstungslösung. Die Gemeinsamkeit besteht darin, dass Großflächenwärmetauscher und Abwärmerückgewinnungskessel Energie zurückgewinnen können, die andernfalls an das Kühlwasser oder den Schornstein abgegeben würde. Diese Rückgewinnung gleicht direkt den Dampfbedarf der Abscheidungsanlage aus.
Rauchgaskühlung und Wärmerückgewinnung
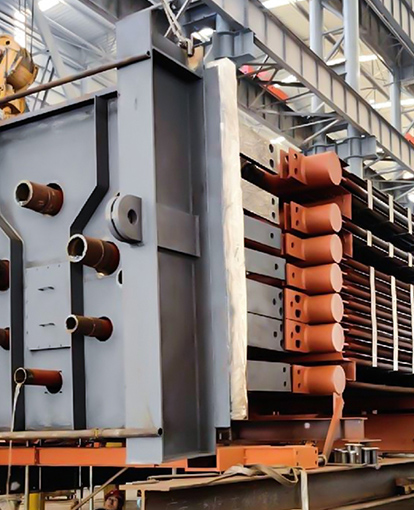
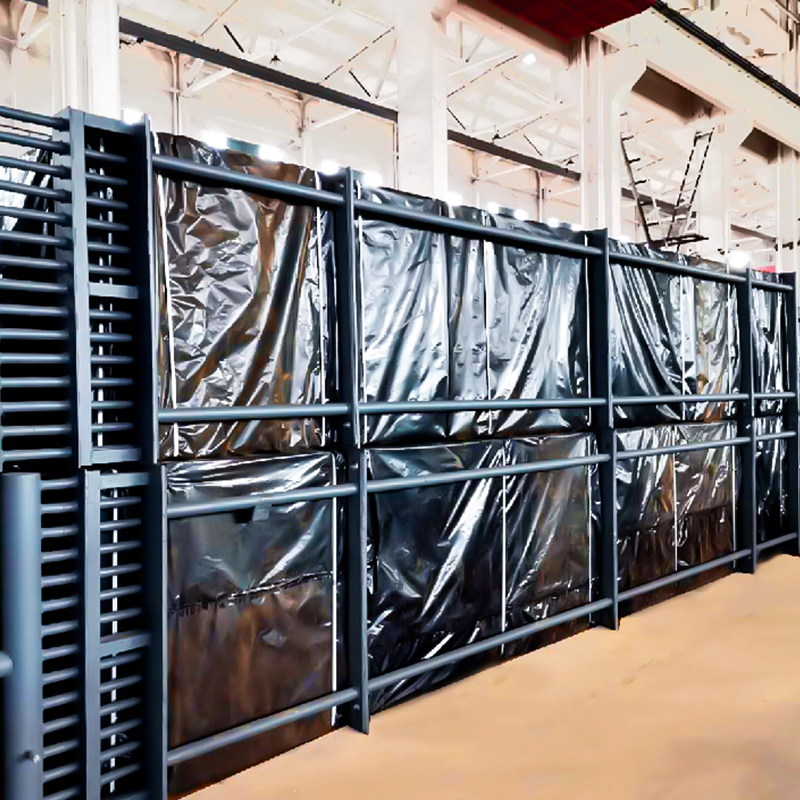 Economizer für Kesselrückgas Einlass-Rauchgastemperatur | 120-200°C | | Auslass-Rauchgastemperatur | 100-150°C | | Einlass-Speisewassertemperatur | 80-120°C | | Auslass-Speisewassertemperatur | 150-20... Produkt anzeigen →
Am Einlass einer Auffangeinheit ist das Rauchgas für die meisten Aminabsorber zu heiß und zu feucht. Das direkte Abschrecken mit Wasser ist einfach, verbraucht jedoch aufbereitetes Wasser und gibt die zurückgewonnene Wärme an die Atmosphäre ab. Ein indirekter Wärmetauscher gewinnt sensible Wärme zurück und kühlt gleichzeitig das Gas zum Absorberfenster. Die zurückgewonnene Wärme kann Kesselspeisewasser, Fernwärmerücklaufwasser oder Verbrennungsluft vorwärmen.
Bei kohle- und biomassebefeuerten Anlagen sieht der Rauchgaskühlabschnitt oft wie ein Niedertemperatur-Economizer aus. Die Designherausforderung ist nicht der Wärmeübergangskoeffizient; es ist der Säuretaupunkt. Wenn die Rohrwand den Taupunkt der Schwefelsäure unterschreitet, bildet sich Kondenswasser und Korrosion beginnt. Die praktische Lösung besteht darin, die Metalltemperatur im Normalbetrieb über dem Taupunkt zu halten oder korrosionsbeständige Materialien wie ND-Stahl, Cortenstahl oder Edelstahl zu verwenden, wenn die Kondensation nicht vermieden werden kann.
Ein Tail-End-Rauchgas-Economizer ist eine häufige Wahl, da er stromabwärts des vorhandenen Luftvorwärmers integriert werden kann und die aufgenommene Wärme zur Erhöhung der Speisewassertemperatur oder zur Erzeugung von Niederdruckdampf nutzt. Das gleiche Gerät kann die Kühllast des Direktkontaktkühlers reduzieren, was den Wasserverbrauch und die Chemikaliendosierung senkt. Bei einer Nachrüstung der Wasserabscheidung ist dies häufig die kostengünstigste Möglichkeit, einen Teil der Energieeinbußen auszugleichen.
Dampfversorgung zur Regeneration: Rollen von HRSG und Abwärmekesseln
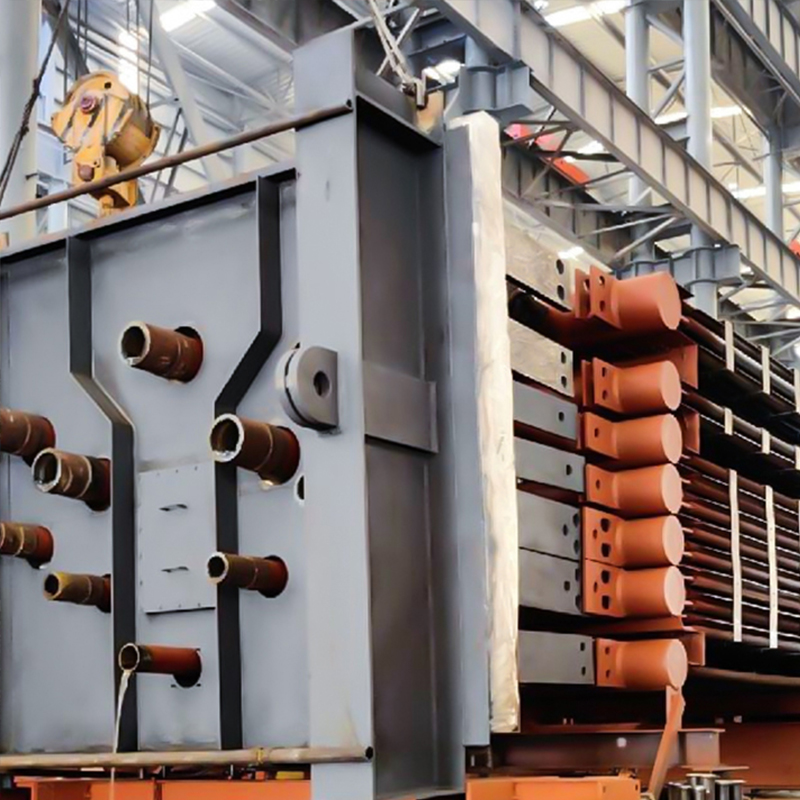 Industrieller Abwärmekessel Rauchgasvolumen |320.000 Nm³/h| | Rauchgaseintrittstemperatur |450°C| | Abgastemperatur am Austritt |100°C| | Dampfverdampfungsrate |3,8-54,5 t/h| | Dampfdruck |0.... Produkt anzeigen →
Kohlenstoffabscheidungsanlagen benötigen Dampf, und zwar zuverlässig am Reboiler. In GuD-Kraftwerken kann der Abhitzedampferzeuger (HRSG) Entnahmedampf aus einer Zwischendruckstufe liefern. An Industriestandorten kann ein Abhitzekessel Wärme aus Ofenabgasen, Prozessabgasen oder Gasturbinenabgasen zurückgewinnen, um den erforderlichen Dampf zu erzeugen. Die entscheidende Auswahlfrage ist, ob die Dampfquelle dem Lastprofil der Auffanganlage folgen kann, ohne den Host-Prozess zu stören.
Ein Abhitzekessel, der für den Capture-Betrieb ausgelegt ist, muss zwei Betriebsmodi beherrschen: den normalen Capture-Betrieb und den Capture-Bypass. Während des Bypasses kann es im Kessel zu höheren Rauchgastemperaturen oder unterschiedlichen Durchflussraten kommen. Das Steuersystem, die Trommelgröße und die Überhitzer- oder Verdampferoberflächen müssen beides tolerieren. Wenn der Reboiler Sattdampf benötigt, sollte der Kessel über einen ausreichenden Dampfraum und einen ausreichenden Abscheiderwirkungsgrad verfügen, um eine Verschleppung zu vermeiden, die das Lösungsmittel verunreinigen und den Stripper beschädigen kann.
Wenn die Wirtsanlage bereits über ein HRSG verfügt, kann die Auffangeinheit möglicherweise Niederdruckdampf aus der Niederdrucktrommel oder eine Extraktion nutzen. Das ist oft günstiger als ein neuer Kessel, aber nicht kostenlos: Der Dampf hat bereits eine Turbinenstufe durchlaufen, sodass die Nutzung zur Regeneration die Stromproduktion reduziert. Ein spezieller Abwärmekessel kann manchmal Wärme aus einem Strom zurückgewinnen, der andernfalls entlüftet würde, und so einen Abfallstrom in einen Reboiler umwandeln.
Komponentenauswahl: Rippenrohre, Materialien und Reinigung
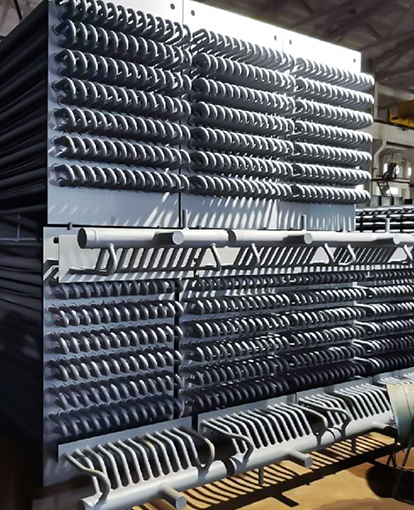
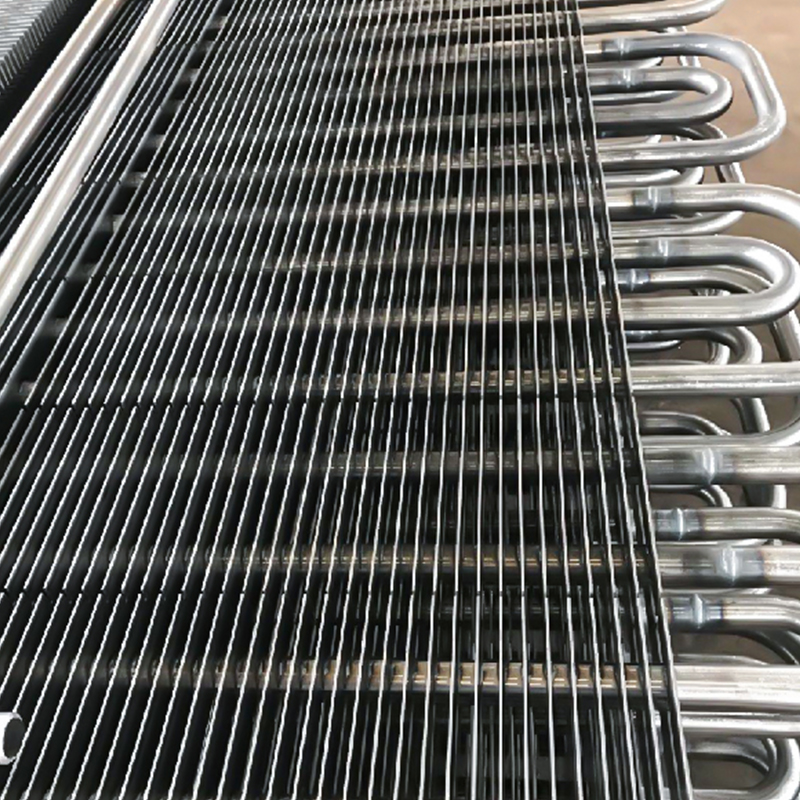 H-Rippenrohr Rohr-Außendurchmesser 25–65 mm. Rohrwandstärke ≥3 mm. Rippenabmessungen 70 mm × 70 mm, 75 mm × 75 mm, 95 mm × 89 mm usw.. Rippendicke 0,3–0,4 mm. Rippenabstand 3–10 mm. Material: Kohlenstoffstahl, Edelstahl. Produkt anzeigen →
Im Inneren des Rauchgaskühlers, Economizers und Reboiler-Speisewasservorwärmers der Erfassungseinheit übernimmt die Rohroberfläche die Arbeit. Erweiterte Flächen vergrößern die gasseitige Fläche, ohne die Druckhülle zu vergrößern. Die Wahl zwischen H-Rippenrohren, Spiralrippenrohren und Glattrohren beeinflusst die Wärmeübertragung, Verschmutzung und Reinigungsstrategie.
| Parameter | Rippenrohr vom H-Typ | Spiralrippenrohr | Glattes Rohr |
|---|---|---|---|
| Wärmeübertragungsfläche pro Längeneinheit | Mäßig bis hoch | Hoch | Niedrig |
| Verschmutzungsbeständigkeit in aschebeladenem Gas | Gut; Offene Kanäle widerstehen einer Brückenbildung | Mäßig; Flossenlücken können verstopfen | Gut, aber großer Platzbedarf |
| Reinigungsmethode | Rußbläser, Wasserwäsche | Rußbläser, sorgfältige Wasserwäsche | Rußbläser, mechanische Reinigung |
| Typischer Einbau in die Aufnahmeeinheit | Rauchgaskühler, Economizer | Sauberes Gas oder Low-Fouling-Betrieb | Hoch-temperature or abrasive duty |
Die Materialauswahl folgt der gleichen Logik. Kohlenstoffstahl ist oberhalb des Säuretaupunkts akzeptabel. Für niedrigere Metalltemperaturen sollten Sie korrosionsbeständige Sorten oder eine Schutzbeschichtung in Betracht ziehen. Die Rohr-Kopf-Verbindung ist eine kritische Schweißnaht: Sie muss bei thermischen Wechselwirkungen dicht sein, da selbst ein kleines Leck den Lösungsmittelkreislauf verunreinigen oder eine kalte Stelle erzeugen kann, die die Korrosion beschleunigt.
Verschmutzungs- und Reinigungszugänge sollten bereits in der Planungsphase festgelegt werden. Eine Erfassungseinheit, die im Hinblick auf Wärme- und Massenbilanz effizient erscheint, kann innerhalb weniger Monate 10–15 % ihrer Wärmeübertragungsleistung verlieren, wenn die Rußausblaswege blockiert sind oder der Rohrabstand für die erwartete Aschebeladung zu eng ist. Für aus Kohle gewonnenes Rauchgas werden häufig H-Rippenrohre gewählt, da ihre geraden Kanäle leichter zu reinigen sind als dichte Spiralrippen.
Beschaffungs- und technische Risikoprüfungen
Die Wärmetauscher und Abhitzekessel in einer Kohlenstoffabscheidungsanlage sind Druckteile. Sie müssen nach anerkannten Vorschriften entworfen, geschweißt, geprüft und dokumentiert werden. Bei den meisten internationalen Projekten gilt der ASME Boiler and Pressure Vessel Code Abschnitt I oder Abschnitt VIII, abhängig von der Komponente und der Gerichtsbarkeit. ISO 9001 und ISO 3834-2 bilden den Rahmen für Qualitätsmanagement und Schweißfertigung. Eine praktische Checkliste zur Einhaltung der Druckteile finden Sie hier ASME-Leitfaden zur Konformität von Druckteilen für Ingenieure .
Stellen Sie sich vor der Auftragsvergabe drei Fragen:
- Kann der Lieferant die thermische Bewertung und das mechanische Design gemeinsam durchführen oder gibt er ein Datenblatt an einen Hersteller weiter? Auffanganlagen verfügen oft über begrenzte Stellflächen und unterschiedliche Rauchgasbedingungen. Ein Lieferant, der Wärmeeintragsprüfungen durchführen und Projektzeichnungen in Fertigungszeichnungen umwandeln kann, reduziert das Schnittstellenrisiko.
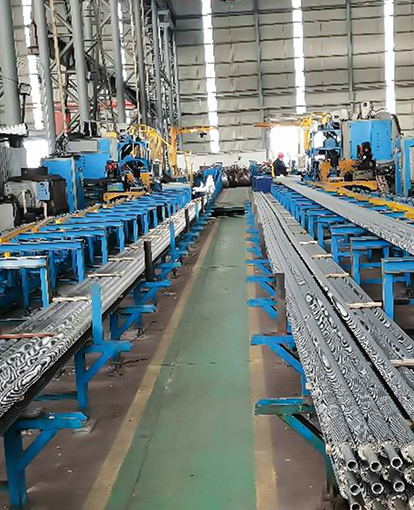
- Was ist der Schweiß- und Prüfplan? Automatisierte Schweißlinien sowie Röntgen- oder Röntgen-Echtzeitaufnahmen sind keine Marketingdetails; Sie bestimmen, ob Rohr-Sammelrohr-Schweißnähte einen Helium-Lecktest bestehen und Temperaturwechsel überstehen.
- Was ist der Liefer- und Kapazitätsnachweis? Große EPC-Projekte benötigen Transparenz über die Tonnage. Ein Hersteller mit einer Jahresproduktion von mehr als 20.000 Tonnen und Erfahrung in der Energie-, Petrochemie- und Schwerindustrie kann Terminänderungen in der Regel besser verkraften als eine kleine Werkstatt.
Es ist auch hilfreich, vor der technischen Angebotsklärung den technischen Hintergrund und die Exporterfahrung des Herstellers zu überprüfen. Bei Projekten in mehreren Gerichtsbarkeiten sind Dokumentationspakete, Materialrückverfolgbarkeit und die Koordinierung von Inspektionen durch Dritte ebenso wichtig wie das thermische Design. Ein Lieferant, der in mehr als 50 Länder geliefert hat, verfügt mit größerer Wahrscheinlichkeit bereits über Verfahren für diese Anforderungen. Sie können eine Bewertung abgeben der technische und fertigungstechnische Hintergrund des Herstellers im Rahmen des Präqualifikationsprozesses.
Kohlenstoffabscheidungseinheiten sind bei der Wärmeintegration erfolgreich oder scheitern. Der Absorber und das Lösungsmittel erhalten die meiste Aufmerksamkeit, aber der Rauchgaskühler, der Economizer, der Abhitzekessel und die Rippenrohroberflächen entscheiden darüber, wie viel Dampf der Reboiler tatsächlich benötigt und wie viel von der Energieeinbuße der Anlage zurückgewonnen werden kann. Beginnen Sie frühzeitig mit der thermischen Spezifikation, sorgen Sie dafür, dass der Säuretaupunkt und die Verschmutzungsgrenzen im Layout sichtbar sind, und wählen Sie Druckteilelieferanten aus, die die Einhaltung von Vorschriften, die Schweißqualität und die Kapazität für die Lieferung großer EPC-Lieferungen nachweisen können. Bei guter Ausführung ist die Wärmerückgewinnungsanlage kein Zusatz zur Erfassungseinheit; Es ist der Teil, der die Erfassungseinheit wirtschaftlich nachhaltig macht.