Ein Prozesserhitzer mit einer Leistung von 40 MW gibt typischerweise 6 bis 10 MW dieser Energie als sensible Wärme aus dem Stapel ab. In Chemieanlagen ist der Wärmetauscher, der es zurückgewinnt, selten der schwierige Teil des Projekts. Die schwierigen Aspekte sind der Säuretaupunkt des Rauchgases, das Verschmutzungsverhalten des Prozessstroms und der Regelbereich zwischen voller Leistung und minimalem stabilem Betrieb. Setzt man diese drei Punkte richtig ein, vergrößert sich die Wärmeübertragungsfläche nahezu von selbst.
20 °C Rauchgasabfall, der etwa ein Prozent der Feuerleistung zurückgibt
120-160 °C Typischer Schwefelsäure-Taupunkt in den Abgasen chemischer Heizgeräte
6-10x Außenfläche eines Rippenrohrs gegenüber einem blanken Rohr gleicher Länge
Wo chemische Prozesse tatsächlich Wärme verlieren
Die rückgewinnbare Wärme in einer Chemieanlage verlässt vier Ströme: das Rauchgas des befeuerten Heizgeräts, die Abgase des Ofens und des Oxidationsmittels, das Abgas des exothermen Reaktors und minderwertiges Kondensat. Jede Einheit weist eine andere Einschränkung auf, und eine Einheit, die für eine Aufgabe ausgelegt ist, wird bei einer anderen eine schlechtere Leistung erbringen.
Beginnen Sie mit einer Messkampagne und nicht mit einem Datenblatt. Protokollieren Sie die Rauchgastemperatur, die Sauerstoff- und Staubbeladung über einen gesamten Produktionszyklus, einschließlich des Brennerreinigungszyklus. Eine Heizung, die bei voller Leistung 340 °C anzeigt, zeigt nachts häufig 290 °C an, und diese 50 °C-Schwingung verschiebt die Taupunktspanne stärker als jede Materialauswahl, die Sie später treffen können.
| Streamen | Typische Temperatur | Dominantes Risiko | Wiederherstellungsroute |
| Rauchgas des Prozesserhitzers | 250 bis 400 °C | Taupunkt der Schwefelsäure, Kondensation bei geringer Belastung | Speisewasser- oder Prozessflüssigkeits-Economizer |
| Ofen- und Trocknerabgase | 300 bis 600 °C | Staubbeladung, klebrige Alkaliablagerungen | Lamellen-Economizer vom H-Typ mit ausfahrbaren Rußbläsern |
| Auslass für thermische Oxidationsmittel | 800 bis 1100 °C | Kriechen, Temperaturwechsel, Salzverschleppung | Strahlungskühler, gefolgt von einem Abhitzekessel |
| Exothermes Reaktorabgas | 150 bis 450 °C | Kondensierbare korrosive Stoffe, Zweiphasenströmung | Korrosionsbeständiger Economizer mit Quench |
| Kondensat und Entspannungsdampf | 90 bis 150 °C | Geringe Wärmeentwicklung, Rückführung von Verunreinigungen | Speisewassererwärmung im geschlossenen Kreislauf |
Der Säuretaupunkt legt die Bodentemperatur der Wand fest
Die Grenztemperatur in einem chemischen Abgaskanal ist die Temperatur der Metallwand, nicht die Gastemperatur. Schwefeltrioxid und Wasserdampf verbinden sich in der Grenzschicht und kondensieren als flüssige Schwefelsäure auf jeder Oberfläche unterhalb des Taupunkts. Der Angriff beginnt an den Flossenspitzen, wo die Wand am kältesten ist.
Säuretaupunkt: Die Oberflächentemperatur, bei der Schwefeltrioxid und Wasserdampf in einem Rauchgas zu flüssiger Schwefelsäure kondensieren. In chemischen Heizabgasen liegt die Temperatur üblicherweise zwischen 120 und 160 °C und steigt mit dem Schwefelgehalt im Zulauf, dem Feuchtigkeitsgehalt und dem Sauerstoffüberschuss.
Der Wassertaupunkt liegt viel niedriger, normalerweise zwischen 45 und 60 °C, und ist selten allein die verbindliche Einschränkung. Ein gesondertes Problem stellen chloridhaltige Ströme dar. Chlorwasserstoff aus chloriertem Futter oder aus Salz in Abfällen kondensiert als Salzsäure und greift die Edelstahlqualitäten an, die einem sauberen Rauchgas ein Jahrzehnt lang standhalten würden.
Die praktischen Möglichkeiten, grob nach Kosten geordnet:
- Temperieren Sie den Wassereinlass mithilfe einer Umwälzleitung oder eines Economizer-Bypasses so, dass die kälteste Rohrwand 10 bis 15 °C über dem berechneten Taupunkt bleibt.
- Geben Sie ND-Stahl- oder emaillierte Rohre an, bei denen die Wandtemperatur aufgrund der Betriebsbedingungen unter dem zulässigen Taupunkt liegt.
- Verwenden Sie für Chlorwasserstoff- und Chloridsalzströme gusseiserne oder mit Polymer ausgekleidete Oberflächen, auch wenn dies auf Kosten der Wärmeübertragungseffizienz geht.
- Fügen Sie eine Niedertemperatur-Economizer-Stufe nur hinter einem Bypass hinzu, der die Einlasswassertemperatur bei Teillast erhöhen kann. Die Unterschiede zwischen Niedertemperatur- und gewöhnlichen Economizern sitzen meist in diesem Steuerdetail und nicht im Rohrbündel selbst.
Economizer oder Abwärmekessel: Passen Sie das Gerät an die Aufgabe an
Wenn die zurückgewonnene Wärme als vorgewärmtes Kesselspeisewasser oder als erhitzte Prozessflüssigkeit benötigt wird, muss ein Economizer eingesetzt werden. Wenn Dampf für Ejektoren, Reboiler oder eine Turbine benötigt wird, wählen Sie einen Abhitzekessel oder einen Abhitzedampferzeuger. Die beiden sind nicht austauschbar, und ein Economizer, der Dampf erzeugen soll, beginnt innerhalb von Monaten nach der Inbetriebnahme in seinen Rohren zu kochen.
Economizer
- Einphasiger Betrieb, niedrigste Kosten pro gewonnener kW
- Erfordert eine Siedetemperatur von 15 bis 30 °C, um stabil zu bleiben
- Am besten geeignet, wenn der Dampfbedarf saisonal oder instabil ist
- Kompakt, leichter, einfacher nachzurüsten in einen bestehenden Kanal
- Empfindlich gegenüber der Wassereinlasstemperatur beim Herunterregeln
Abwärmekessel
- Erzeugt Dampf für Ejektoren, Reboiler oder eine Turbine
- Erfordert eine Dampftrommel, eine Füllstandskontrolle und eine Abblasestrecke
- Größere Stellfläche und höhere Kapitalkosten
- Bewältigt Hochtemperaturströme mit einem Strahlungsabschnitt
- Benötigt Umwälzung, um den Economizer bei geringer Last zu schützen
Eine sinnvolle Kontrolle ist die jährliche Dampfbilanz. Wenn der Standort den erzeugten Dampf das ganze Jahr über verbrauchen kann, amortisiert sich ein Kessel schneller. Wenn der Dampfbedarf saisonabhängig ist, ist die Erwärmung des Speisewassers durch einen Economizer die risikoärmere Investition, selbst wenn der Kessel auf dem Papier mehr Kilowatt zurückgewinnen würde.
 Rauchgas-Economizer für Prozessanlagen Für den saisonalen Dampfbedarf erwärmt es Speisewasser mithilfe von Prozessabgasen und reduziert die Kesselbelastung bei gleichzeitiger Handhabung korrosiver oder explosiver Abgase. Produkt anzeigen →
 Industrieller Abwärmerückgewinnungskessel Für ganzjährigen Dampfbedarf, erfasst Prozessabwärme zur Dampferzeugung mit anpassbaren Designs für staubige oder korrosive Rauchgase. Produkt anzeigen →
Rippenrohre entscheiden über Platzbedarf, Zugverlust und Reinigung
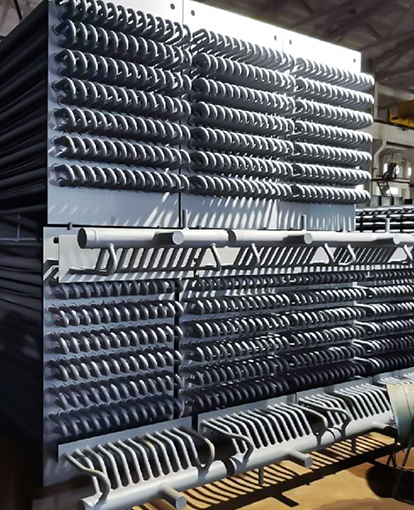
Durch die erweiterte Oberfläche wird aus einem Kanalabschnitt von acht Metern ein Modul von zwei Metern. Die Lamellengeometrie entscheidet jedoch darüber, wie oft das Gerät gereinigt werden muss und wie viel Lüfterleistung diese zusätzliche Oberfläche kostet.
Außenfläche pro Meter Rohr, bezogen auf ein blankes Rohr
Nacktes Rohr 1.0
H-Typ mit Rippen 6.5
Spiralgerippt 10.5
Richtwerte für 32 bis 38 mm Rohre. Das Verhältnis verschiebt sich mit der Rippenhöhe, dem Rippenabstand und der Anzahl der Rippen pro Zoll.
Rippenrohre vom H-Typ schweißen zwei Halbrippen in eine H-Form auf jeder Seite des Rohrs. Die Gaswege bleiben gerade und offen, Staub fällt hindurch, anstatt sich zwischen den Rippen zu bilden, und einziehbare Rußbläser können die gesamte Tiefe des Ufers erreichen. Spiralrippenrohre haben eine größere Oberfläche pro Meter und sind für sauberes Gas geeignet, aber in klebrigem Alkalistaub wird die enge Steigung zu groß, und der Druckabfall steigt innerhalb von Wochen an.
Glatte Rohre haben immer noch ihren Platz bei Anwendungen mit starker Verschmutzung, bei denen ein Korrosionszuschlag und nicht der Wärmeübergangskoeffizient die Wandstärke bestimmt.
Die Gasgeschwindigkeit ist bei jeder Auswahl die wichtigste Variable. Unterhalb von etwa 8 m/s setzt sich Staub auf den vorderen Reihen ab; oberhalb von 12 m/s beschleunigt sich die Erosion in den ersten beiden Reihen und die Lebensdauer der Rohre nimmt stark ab. Inline-Anordnungen verschmutzen weniger als gestaffelte Anordnungen, übertragen aber etwas weniger Wärme pro Reihe, was in der Chemieindustrie normalerweise das Richtige ist.
 H-Rippenrohr für staubbeladenes Rauchgas H-förmige Lamellen begrenzen die Staubablagerung und halten den Rauchgaswiderstand niedrig. Sie eignen sich für Abwärmetauscher, bei denen es auf Verschmutzung und Geschwindigkeitskontrolle ankommt. Produkt anzeigen →
Die Einhaltung von Vorschriften und die Schweißqualität sind Beschaffungsrisiken
Die Einhaltung der Druckteile entscheidet darüber, wer das thermische Design unterzeichnet und wer das Risiko trägt, wenn ein Rohr ausfällt. Es handelt sich nicht um Unterlagen, die einem Wärmetauscher nach Abschluss der thermischen Berechnung beigefügt werden.
- Design-Code-Stempel: ASME Abschnitt I für Dampferzeugungsanlagen, Abschnitt VIII Division 1 für unbefeuerte Wärmetauscher.
- Materialzertifizierung nach EN 10204 3.1 mit Schmelzennummern rückverfolgbar auf das Werkszertifikat.
- Aufzeichnungen über Schweißverfahren und Schweißerqualifikationen gemäß ISO 3834-2.
- Radiographie oder Echtzeit-Röntgenbildgebung von Rohr-Sammelrohr-Verbindungen mit einer Filmbibliothek, die zur Schweißkarte passt.
- Hydrotestaufzeichnungen und Maßberichte werden vor dem Versand ausgestellt, nicht nach der Ankunft.
Fordern Sie vor der Bestellung die Schweißkarte und das Röntgenbild der ersten Rohr-Sammelrohr-Verbindung an, nicht erst nach der Werksabnahmeprüfung.
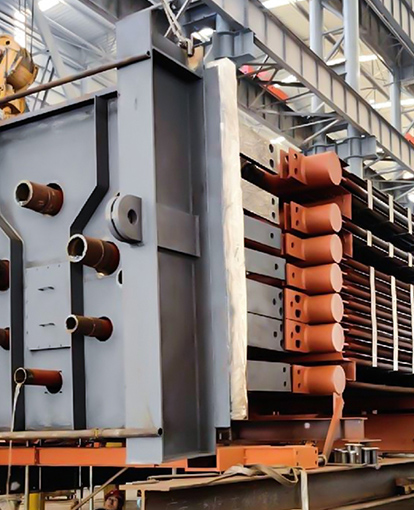
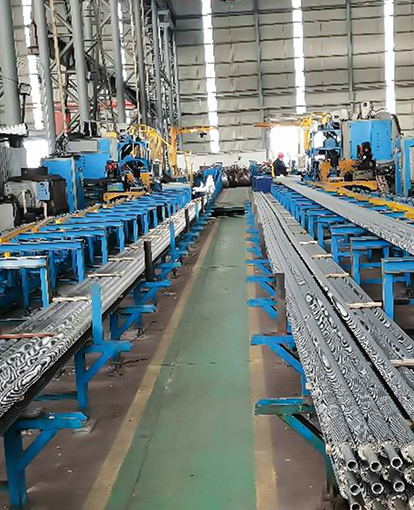
Hersteller, die in derselben Anlage schweißen, Röntgenaufnahmen machen und Wasserdruckprüfungen durchführen, können diese Anfrage während des Angebots beantworten. Ein Lieferant mit automatisierten Schweißlinien, hauseigener Röntgenbildgebung und einem dokumentierten Qualitätssystem, wie das hier beschriebene Team Fertigungsfähigkeitsprofil ist einfacher zu prüfen als ein Handelsunternehmen, das Pakete von mehreren Unterlieferanten zusammenstellt.
Eine Spezifikationssequenz, die die Überprüfung übersteht
Die meisten fehlgeschlagenen Spezifikationen sind darauf zurückzuführen, dass der Gerätetyp festgelegt wurde, bevor die Prozessdaten festgelegt wurden. Arbeiten Sie diese fünf Schritte der Reihe nach durch und das thermische Design folgt ohne Argumente.
- Legen Sie die Einschaltdauer und den Turndown-Bereich fest. Geben Sie die zurückgewonnene Wärme in kW bei voller Leistung, bei 70 Prozent und bei minimaler stabiler Leistung an und bestätigen Sie, welche der drei Größen die Fläche bestimmt.
- Charakterisieren Sie den Stream. Zusammensetzung, Schwefelgehalt, Feuchtigkeit, Chloridgehalt und Staubbeladung, wobei der Säuretaupunkt eher berechnet als angenommen wird.
- Stellen Sie die Prise ein. Wählen Sie die Abgastemperatur 10 bis 15 °C über dem berechneten Taupunkt und prüfen Sie dann den wasserseitigen Ansatz bei Teillast und nicht nur bei der Auslegungsrate.
- Wählen Sie die Oberfläche aus. Wählen Sie den Lamellentyp anhand der Staubbelastung aus, stellen Sie die Gasgeschwindigkeit zwischen 8 und 12 m/s ein und dimensionieren Sie gleichzeitig Rußbläser oder Wasserwaschzugang.
- Schlossinspektion und Lieferung. Fügen Sie eine Verschmutzungszugabe von 10 bis 20 Prozent zusätzlicher Oberfläche hinzu und bestätigen Sie die Schweißkarte, den ZfP-Umfang und den Hydrotestplan in der Bestellung.
Häufige Fragen von Chemieprozessingenieuren
Was ist die minimale sichere Abgasaustrittstemperatur für einen Economizer einer Chemieanlage?
Es richtet sich nach dem Säuretaupunkt und nicht nach einer festen Zahl. Bei zehn Prozent Feuchtigkeit und niedrigem Schwefelgehalt liegt der Taupunkt bei etwa 120 °C; Starker Schwefel im Zulauf treibt die Temperatur auf über 150 °C. Halten Sie das Abgas 10 bis 15 °C über dem berechneten Wert und temperieren Sie den Wassereinlass so, dass die kälteste Wand bei Teillast frei von Kondensation bleibt.
Welches Rippenrohr eignet sich für staubhaltige chemische Abgase?
H-Rippenrohre in Inline-Anordnung. Die geraden Gaswege verhindern Brückenbildung und die offene Steigung ermöglicht es einziehbaren Rußbläsern, die gesamte Tiefe des Ufers zu reinigen. Spiralrippenrohre sind nur dann die bessere Wahl, wenn der Strom sauber ist und der Platzbedarf eine zwingende Einschränkung darstellt.
Kann ein Abhitzekessel mit 40 Prozent Last laufen?
Ja, vorausgesetzt, dass die Konstruktion eine Economizer-Umwälzung, eine dreistufige Trommel-Füllstandsregelung und eine Bypass-Klappe umfasst, die die Verdampfer-Einlasstemperatur bei geringer Last über dem Taupunkt hält. Ohne Umwälzung ist der Economizer die erste Komponente, die im Winter-Turndown ausfällt.
Wie viel Fouling-Zuschlag sollte angegeben werden?
Zehn bis zwanzig Prozent zusätzliche Oberfläche für Reingas und bis zu fünfundzwanzig Prozent für klebrigen Alkalistaub, immer gepaart mit gasseitigem Zugang zur Reinigung. Der Kauf einer zusätzlichen Oberfläche ohne Reinigungszugang ist der häufigste Spezifikationsfehler im Chemieservice.