Industrielle Wärmeübertragung
Bei einem 120-t/h-Gaskessel liegt das Rauchgas, das den Economizer verlässt, bei etwa 145 °C. Wenn Sie diesen Economizer umgehen, läuft derselbe Schornstein bei etwa 260 °C. Das Schließen dieser 115-K-Lücke ist etwa fünf Prozent der Brennstoffrechnung wert, jede Stunde, in der die Anlage läuft.
Diese Lücke ist es, worum es bei der industriellen Wärmeübertragung wirklich geht. Dabei handelt es sich selten um exotische Legierungen oder neue Thermodynamik; Es ist eine Frage der Oberfläche, der Gasgeschwindigkeit, der möglichen Verschmutzung und der Position des Metalls im Kanal. Wenn Sie diese vier Punkte richtig machen, übertrifft ein schlichtes Design ein elegantes Design, das in sechs Wochen fest sitzt.
Die folgenden Abschnitte behandeln die Mechanismen, die Hardware, die Auswahlschritte und die Zahlen, die darüber entscheiden, ob ein Projekt genehmigt oder auf Eis gelegt wird.
Was die industrielle Wärmeübertragung wirklich abdeckt
Industrielle Wärmeübertragung is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definition: Unter industrieller Wärmeübertragung versteht man die Gestaltung von Oberflächen und Strömungswegen, die Wärme aus Verbrennungsgas, Prozessabgasen oder Dampf in eine nutzbare Flüssigkeit übertragen, und zwar schnell genug, um die Ausrüstung zu finanzieren, und sanft genug, um die Rohrwand über ihrer Korrosionsgrenze zu halten.
Drei Mechanismen teilen sich die Aufgabe. Oberhalb von etwa 800 °C, dem Ofengebiet, dominiert die Strahlung. Die Leitung durch die Rohrwand stellt fast nie den Engpass dar, da eine 3 mm dicke Kohlenstoffstahlwand bei 400 °C nur einen vernachlässigbaren Widerstand darstellt. Konvektion auf der Gasseite verursacht den Schaden.
Sauberes Rauchgas mit 10 bis 15 m/s ergibt einen Filmkoeffizienten von etwa 30 bis 60 W/m2K. Die Wasser- oder Dampfseite desselben Rohrs hat eine Leistung von über 1000 W/m2K. Da sich die Widerstände in Reihe addieren, liegt das Problem zu etwa 90 Prozent auf der Gasseite, und jede nachgeschaltete Designentscheidung ergibt sich aus dieser einzigen Tatsache.
1 % ungefähre Kraftstoffeinsparung pro Abfall der Stapeltemperatur um 20 K
4-8x Außenfläche durch H-förmige oder spiralförmige Rippen ergänzt
18-30 Monate der typischen einfachen Amortisation einer Economizer-Nachrüstung
Die praktische Konsequenz ist einfach. Fügen Sie Fläche auf der Gasseite hinzu, halten Sie die Gasgeschwindigkeit hoch genug, um die Rippen zu reinigen, aber niedrig genug, um Erosion zu vermeiden, und akzeptieren Sie, dass die Rohrwand nahe der Wassertemperatur verläuft. Alles andere sind Details.
Die Oberflächen, die Ihre Wärmeübertragungsrate bestimmen
Die gasseitige Oberfläche ist der Punkt, an dem ein Wärmerückgewinnungsdesign gewonnen oder verloren wird. Daher werden Rippenrohre, Economizer-Bänke und HRSG-Module anhand derselben drei Zahlen beurteilt: Oberflächendichte, Gasgeschwindigkeit und Verschmutzungstoleranz.
| Element | Typischer Dienst | Gasseitiger Ausgang | Dominantes Risiko |
| Nackte Röhrenbank | Kleiner Economizer oder Luftvorwärmer | 180 bis 220 °C | Geringe Oberflächendichte, große Stellfläche |
| Rippenrohr vom H-Typ | Economizer im aschehaltigen Rauchgas | 150 bis 190 °C | Asche bildet Brücken zwischen Flossenpaaren |
| Spiralrippenrohr | Reingas-Economizer, HRSG-Verdampfer | 120 bis 160 °C | Flossenwurzelkorrosion nahe dem Taupunkt |
| HRSG-Modul | Kombi-Abgasanlage | 80 bis 100 °C Stapel | Thermische Belastung an Temperator und Trommel |
H-Typ-Lamellen werden paarweise mit einem geraden Gaskanal dazwischen verschweißt, weshalb sie Kohle und Biomasseasche überstehen, die eine dichte Spiralbank verstopfen würden. Spiralrippen bieten mehr Fläche pro Meter und eine bessere Leistung bei sauberem Gas, sind jedoch schwieriger zu reinigen und verzeihen Kältestellen weitaus weniger.
Das am häufigsten übersehene Detail ist die Flosseneffizienz. Lange, dünne Rippen leiten bei hohen Temperaturen entlang ihrer Länge schlecht, sodass die effektive Fläche kleiner als die geometrische Fläche ist. Wenn in einem Datenblatt ein Bereich ohne Angaben zur Lamelleneffizienz angegeben ist, fragen Sie danach, bevor Sie die Preise vergleichen. Ein separater Hinweis zu wie Rippenrohre die Wärmeübertragungseffizienz steigern geht ausführlicher durch die Flächenberechnung.
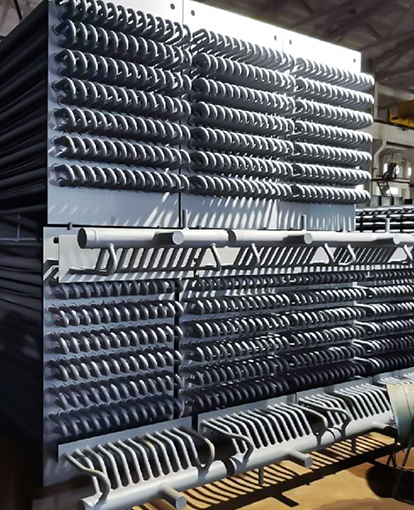
 H-Rippenrohr für hocheffiziente Wärmeübertragung Hochfrequenzgeschweißte H-förmige Lamellen vergrößern die Heizfläche und sind staubbeständig. Daher lohnt es sich, die Effizienz der Lamellen zu prüfen, bevor Sie Wärmeübertragungsoptionen vergleichen. Produkt anzeigen →
Faustregel: Wenn die Asche klebrig ist, wählen Sie die Lamellengeometrie mit der breitesten Gasleitung, die Sie sich leisten können, und kaufen Sie dann den verlorenen Bereich mit einer tieferen Asche anstelle einer dichteren Lamellenteilung zurück.
Wo die Hitze tatsächlich entweicht
Die meisten Anlagen verlieren rückgewinnbare Wärme an drei Stellen: am Schornstein, an heißen Oberflächen, die nach einer Änderung nie wieder isoliert wurden, und an der Abschlämmung oder am Kondensat, das abgelassen statt zurückgeführt wird.
Es lohnt sich, sich zu erholen
- Rauchgas über 180 C bei Volllast
- Kontinuierliches Abblasen über 5 Prozent des Dampfdurchflusses
- Kondensatrücklauf über 90 °C
- Verluste von Kondensatableitern an einem Sammelrohr, das rund um die Uhr läuft
Normalerweise lohnt es sich nicht
- Intermittierende Abgase aus Batch-Prozessen
- Gas unterhalb des Säuretaupunktes ohne Korrosionszuschlag
- Oberflächenverluste an Leitungen bereits unter 50 C Hauttemperatur
- Kleine Bäche benötigen eine eigene Pumpe und einen eigenen Regelkreis
Zwei Zahlen entscheiden darüber, wie weit die Gastemperatur erhöht werden kann. Der Säuretaupunkt legt den Boden fest: Bei Kraftstoff mit 1 bis 2 Prozent Schwefel beginnen Wasserdampf und SO3 irgendwo zwischen 120 und 150 °C an den Rippen zu kondensieren. Der Pinch-Punkt legt die praktische Grenze für die Dampferzeugung fest, normalerweise 8 bis 15 K zwischen Gasaustritt und Dampfsättigung.
Erfahrungsbericht: Ein um 12 K niedrigerer Gasauslass sieht auf dem Papier nach freier Effizienz aus, aber wenn dadurch die Rippenwurzel 300 Stunden im Jahr unter dem Taupunkt liegt, wird das Rohr ausgetauscht, lange bevor die Kraftstoffeinsparung erreicht ist.
Wenn die Gastemperatur über etwa 500 °C liegt, ist ein Economizer das völlig falsche Werkzeug. Diese Aufgabe obliegt einem Abhitzekessel, der Dampf erzeugt oder eine Prozessflüssigkeit erhitzt, und die Entscheidung wird weitaus stärker von der Dampfbilanz der Anlage als von den Gasdaten bestimmt.
 Industrieller Abhitzekessel zur Hochtemperatur-Rauchgasrückgewinnung Für Rauchgas oberhalb des Economizer-Bereichs gewinnt dieser Kessel Wärme zurück, um Dampf zu erzeugen, und passt sich Staub, Korrosion und schwankenden Quellen an. Produkt anzeigen →
Passende Ausrüstung für den Einsatz
Die Auswahl der Ausrüstung richtet sich zuerst nach dem Gaszustand und dann nach dem Dampf- oder Wasserbedarf, niemals umgekehrt.
- Korrigieren Sie die Gasdaten: Durchfluss, Temperatur, Zusammensetzung, Staubbeladung, Taupunkt und wie sich alle vier zwischen Sommer und Winter ändern.
- Stellen Sie die Zielauslasstemperatur mit einem Korrosionsspielraum ein, nicht mit dem theoretischen Optimum.
- Bemessen Sie die Oberfläche mit einem ehrlichen Verschmutzungsfaktor, etwa 0,005 bis 0,01 m2K/W für Reingas und zwei- bis dreimal so hoch für Ölfeuerung oder Biomasse.
- Überprüfen Sie die Anordnung und Anbindung: Kanalraum, Ventilatorkopf, Trommelhöhe, Bypass-Anordnung und physischen Zugang zur Reinigung.
In den Schritten drei und vier gehen Budgets verloren. Eine Einheit, die für den sauberen Betrieb ausgelegt und ohne Rußbläser installiert ist, muss innerhalb von zwei Jahren außerplanmäßig ausfallen, und die Kosten für den späteren Einbau eines solchen Geräts übersteigen in der Regel den Preisunterschied zwischen einem günstigen und einem guten Design.
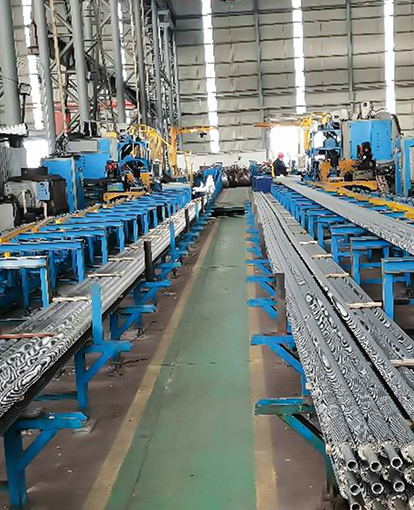
Bei EPC-Arbeiten ist die Schnittstelle ebenso wichtig wie das thermische Design. Kanalübergänge, Dehnungsfugen, Stützstahl und Instrumentierung müssen alle in 3D gelöst werden, bevor mit der Fertigung begonnen wird. Aus diesem Grund spart ein Lieferant, der Zeichnungen umwandeln und den Wärmeeintrag im eigenen Haus überprüfen kann, einem Projekt mehr Zeit als ein Lieferant, der einfach einen niedrigeren Preis pro Tonne angibt. Das Firmenprofil legt diesen technischen Umfang detaillierter dar.
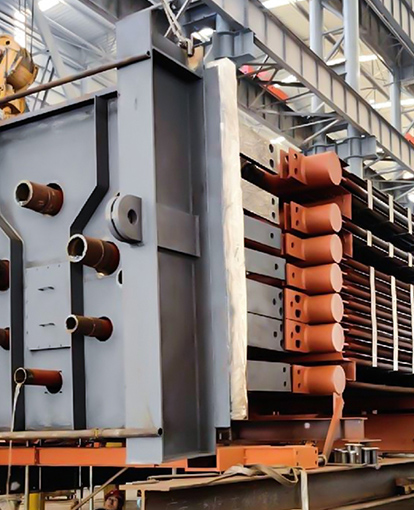
 Kesselschwanz-Rauchgas-Economizer Gewinnt Kesselabgaswärme zurück, um Speisewasser vorzuwärmen, den Brennstoffverbrauch zu senken und eignet sich für Kohle-, Gas-, Öl-, Biomasse- oder Abwärmekesselsysteme. Produkt anzeigen →
Ein Design, das drei Prozent mehr Effizienz bringt, aber jedes Quartal einen Reinigungsausfall erzwingt, ist keine Verbesserung. Es handelt sich um einen Wartungsvertrag mit Wärmeübertragungszusatz.
Lesen Sie die Wirtschaftswissenschaften, bevor Sie sich verpflichten
Die Amortisation industrieller Wärmeübertragungsanlagen wird von den jährlichen Betriebsstunden und dem Brennstoffpreis bestimmt, nicht von kleinen Unterschieden in der thermischen Effizienz.
8000 Std./Jahr 14 Monate
6000 Std./Jahr 19 Mo
4000 Std./Jahr 28 Monate
2000 Std./Jahr 56 Monate
Einfache Amortisation in Monaten für eine Reduzierung der Stapeltemperatur um 20 K, Gas bei etwa 6 USD pro MMBtu, vor Wartungs- und Ausfallkosten.
Drei Faktoren entscheiden darüber, ob der Fall eine Prüfungssitzung übersteht:
- Betriebsstunden bei realistischer Belastung, keine Stunden auf dem Typenschild.
- Kraftstoffkosten über die gesamte Lebensdauer der Ausrüstung, mit Sensitivitätsprüfung zum halben aktuellen Preis.
- Reinigungs- und Inspektionskosten, einschließlich der dafür benötigten Ausfalltage.
Fügen Sie die Druckteil-Compliance frühzeitig hinzu. ASME- oder PED-Dokumentation, Materialrückverfolgbarkeit und Inspektionen durch Dritte ändern selten das thermische Design, können aber den Lieferplan um Monate verschieben, wenn sie nach dem Einfrieren der Zeichnung angehoben werden.
Die Kurzfassung: Messen Sie das Gas, achten Sie auf den Taupunkt, die Größe auf Verschmutzung und überprüfen Sie die Betriebsstunden, bevor Sie die Effizienzwerte vergleichen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Economizer und einem Abhitzedampferzeuger?
Ein Economizer erhitzt Speisewasser, ohne seine Phase zu ändern, und verwendet dabei typischerweise Rauchgas mit 200 bis 400 °C. Ein Abhitzedampferzeuger erzeugt Dampf und enthält normalerweise Economizer-, Verdampfer- und Überhitzerabschnitte in einem Gehäuse, um Abgase aus Gasturbinen oder Hochtemperaturprozessen zurückzugewinnen.
Welche Stapeltemperatur sollte ich anstreben?
So niedrig, wie es der Säuretaupunkt und der Pinch-Point zulassen. Bei schwefelarmem Gas liegt diese häufig bei 120 bis 150 °C; Bei Heizöl mit hohem Schwefelgehalt kann die Temperatur 160 °C oder mehr betragen, sofern keine korrosionsbeständigen Lamellen vorgeschrieben sind.
Wie verhindere ich, dass Rippenrohre verschmutzen?
Passen Sie den Rippentyp an die Asche an, halten Sie die Gasgeschwindigkeit im Bereich von 8 bis 12 m/s und installieren Sie Rußbläser mit ausreichend Kanälen, um die Rohrwand zu erreichen. Unterhalb von 300 °C, wo die Asche klebrig ist, sind H-Lamellen mit breiten Gaskanälen die sicherere Wahl.
Können Wärmerückgewinnungsgeräte in einen bestehenden Kanal nachgerüstet werden?
Ja, wenn der Ventilatorkopf und der Kanalraum dies zulassen. Die meisten Nachrüstungen erfordern einen Bypass zum Herunterfahren und Reinigen, und der zusätzliche Zugverlust von 0,5 bis 1,5 kPa muss normalerweise durch eine Lüfteraufrüstung oder einen höheren Schornstein ausgeglichen werden.
Das thermische Design ist ein Kompromiss zwischen Fläche, Geschwindigkeit und Sauberkeit. Wählen Sie zwei aus und der dritte wird Ihnen später eine Rechnung ausstellen.